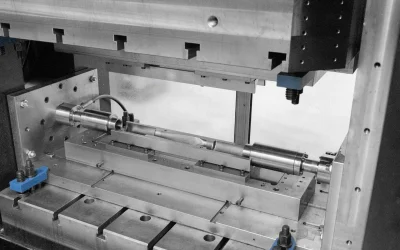
La rastrematura tubi permette di ridurre progressivamente il diametro di un componente mantenendo la continuità del materiale. In molti progetti questa caratteristica offre un vantaggio preciso: ottenere una variazione di sezione senza dover tagliare il tubo, aggiungere un secondo elemento e realizzare una saldatura.
Ridurre il diametro, però, significa anche costringere il materiale a distribuirsi in uno spazio progressivamente più piccolo. Quando la deformazione diventa importante possono quindi comparire criticità, soprattutto sulla superficie interna.
Per questo la domanda non è soltanto “quanto possiamo ridurre il tubo?”, ma soprattutto, fino a che punto la deformazione rimane compatibile con funzione, geometria e requisiti del componente finale?
Il limite della rastrematura non dipende soltanto dal diametro finale
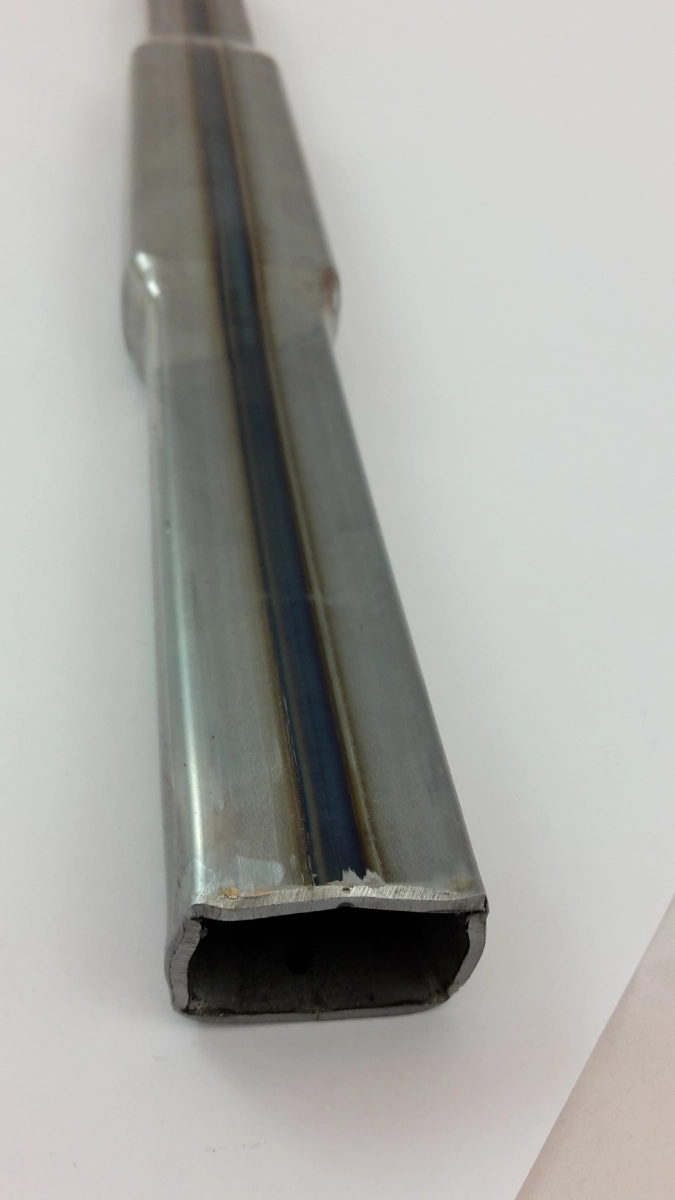
Nella rastrematura tubi, la differenza tra diametro iniziale e diametro finale è solo uno degli elementi che determinano la fattibilità.
Devono essere considerati contemporaneamente:
- spessore della parete;
- materiale;
- duttilità;
- stato di fornitura;
- lunghezza della zona conica;
- intensità della riduzione.
Anche la geometria dell’attrezzatura e il modo in cui il materiale viene accompagnato durante la deformazione influenzano il risultato.
Due tubi con lo stesso diametro possono quindi comportarsi in maniera molto diversa se cambiano lega o spessore.
Per questo non esiste una percentuale di riduzione valida per qualsiasi componente. Il limite deve essere valutato sul progetto reale e, quando necessario, verificato attraverso prove e campionatura.
Cosa succede al materiale quando il diametro viene ridotto?
Durante la rastrematura tubi, il materiale non viene asportato, viene deformato per occupare una circonferenza più piccola.
Questo comporta una compressione della parete, che deve redistribuirsi lungo la nuova geometria. Finché la deformazione rimane stabile, il tubo assume progressivamente il profilo richiesto. Quando invece la compressione diventa troppo elevata, il materiale può iniziare ad accumularsi e perdere stabilità.
È in questa fase che possono comparire grinze, ondulazioni o irregolarità, soprattutto sulla superficie interna della parte rastremata.
La loro presenza dipende dalla combinazione tra materiale, spessore, riduzione richiesta, lunghezza della conicità e caratteristiche del processo.
La conifica deve quindi essere progettata considerando non soltanto la geometria esterna, ma anche ciò che accade all’interno del componente.
Perché si formano grinze all’interno del tubo?
Nella rastrematura tubi, le grinze interne sono una conseguenza possibile della compressione del materiale e non indicano necessariamente che il processo sia stato eseguito in modo scorretto.
Quando il diametro viene ridotto, una determinata quantità di materiale deve distribuirsi su una superficie più piccola. Se la parete non riesce ad assorbire questa variazione in modo uniforme, può perdere stabilità e creare pieghe localizzate.
Il fenomeno tende a diventare più critico quando aumenta il rapporto di riduzione oppure quando geometria, spessore e caratteristiche meccaniche del materiale rendono più difficile controllare il flusso della parete.
Il limite della lavorazione nasce quindi dall’equilibrio tra la forma che si vuole ottenere e la capacità del tubo di raggiungerla mantenendo caratteristiche compatibili con l’utilizzo finale.
Una grinza interna è sempre un problema?
Nella rastrematura tubi, la presenza di un’irregolarità interna deve essere valutata in relazione alla funzione del componente.
Una superficie non perfettamente uniforme può avere un’importanza limitata in alcune applicazioni strutturali. La situazione cambia completamente quando il tubo è destinato al passaggio di fluidi oppure deve rispettare requisiti precisi di pulibilità, scorrimento o rugosità.
In questi casi, una grinza può creare zone di ristagno, modificare la sezione utile o rendere la superficie interna non compatibile con le specifiche richieste.
È lo stesso principio che abbiamo approfondito parlando di bassa rugosità dei tubi: la qualità della superficie interna non deve essere valutata soltanto visivamente, ma in funzione dell’applicazione e delle prestazioni richieste.
Quando è necessario lavorare internamente il tubo?
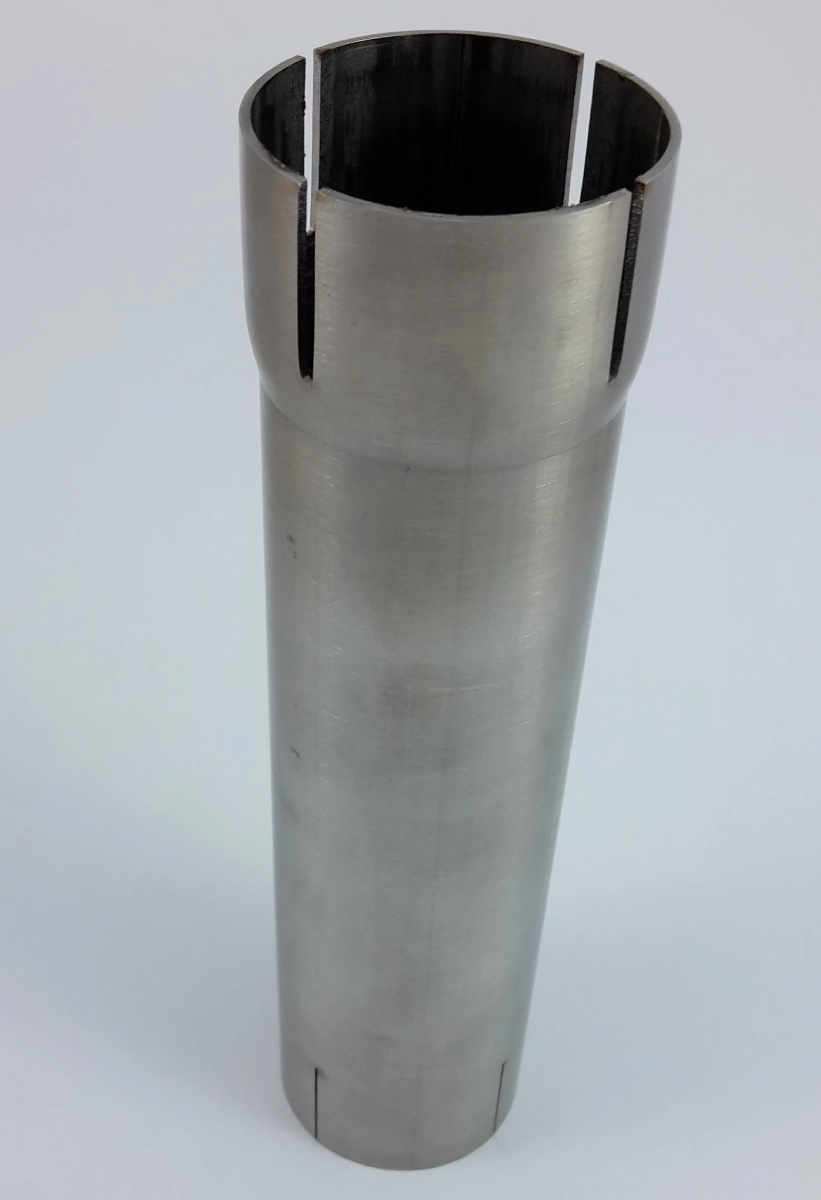
Dopo la rastrematura tubi, quando le grinze interne risultano incompatibili con la funzione richiesta, può essere necessario prevedere una lavorazione dedicata sulla superficie interna.
L’obiettivo è eliminare o regolarizzare le irregolarità create durante la compressione, riportando la zona deformata a una condizione compatibile con il progetto.
Il tipo di intervento deve essere stabilito considerando diametro interno disponibile, lunghezza della zona rastremata, accessibilità, quantità di materiale da rimuovere e caratteristiche finali richieste.
Questa fase non va considerata come una correzione improvvisata al termine del processo. Se è prevedibile che la riduzione generi irregolarità interne, anche la successiva lavorazione deve essere valutata fin dall’analisi di fattibilità.
In questo modo conifica e finitura interna diventano due fasi coordinate dello stesso processo produttivo.
Perché ridurre il tubo invece di saldare due componenti?
Uno dei vantaggi più interessanti della rastrematura tubi è la possibilità, quando la geometria lo consente, di evitare una soluzione composta da più elementi.
Senza conifica, ottenere due diametri differenti potrebbe richiedere il taglio del tubo, la realizzazione o l’acquisto di un secondo componente, il posizionamento delle parti e la successiva saldatura.
Con la rastrematura è invece possibile mantenere il componente continuo.
Questo può significare meno operazioni, meno punti di giunzione e una maggiore continuità geometrica del pezzo.
Evitare la saldatura, però, non deve diventare un obiettivo assoluto. Se la riduzione richiesta produce deformazioni difficili da controllare oppure necessita di lavorazioni successive eccessivamente complesse, è necessario confrontare le due soluzioni e capire quale sia realmente più sostenibile.
Quando la rastrematura tubi non è la soluzione corretta?
La rastrematura tubi deve essere rivalutata quando la combinazione tra materiale, spessore e riduzione richiesta rende difficile mantenere stabile la deformazione.
Materiali poco duttili, riduzioni molto marcate, geometrie corte e aggressive oppure requisiti particolarmente severi sulla superficie interna possono rendere il processo più complesso.
Anche l’accessibilità è fondamentale. Se le grinze devono essere eliminate ma la zona interna non può essere raggiunta in modo efficace, la soluzione potrebbe non essere industrialmente conveniente.
La fattibilità non dipende quindi soltanto dalla possibilità di ottenere fisicamente la forma, ma dalla capacità di produrla con qualità ripetibile, tempi sostenibili e lavorazioni successive compatibili.
Rastrematura tubi: il limite si definisce sul componente reale
In Ricos, la rastrematura tubi viene analizzata considerando diametro iniziale e finale, materiale, spessore, geometria, caratteristiche della superficie interna e funzione del componente.
Il nostro obiettivo non è spingere la riduzione fino al limite della macchina, ma individuare una soluzione che possa essere trasformata in un processo stabile e industrializzabile.
Quando necessario, la conifica può essere integrata con lavorazioni interne, taglio laser, formatura, saldatura o altre lavorazioni meccaniche, costruendo la sequenza produttiva in funzione del risultato finale.
Hai un componente da rastremare o vuoi capire se una riduzione di diametro può sostituire una soluzione saldata?
Scopri il nostro servizio di conifica tubi e contattaci per valutare insieme geometria, materiale e fattibilità del progetto.